26 Oct 2026
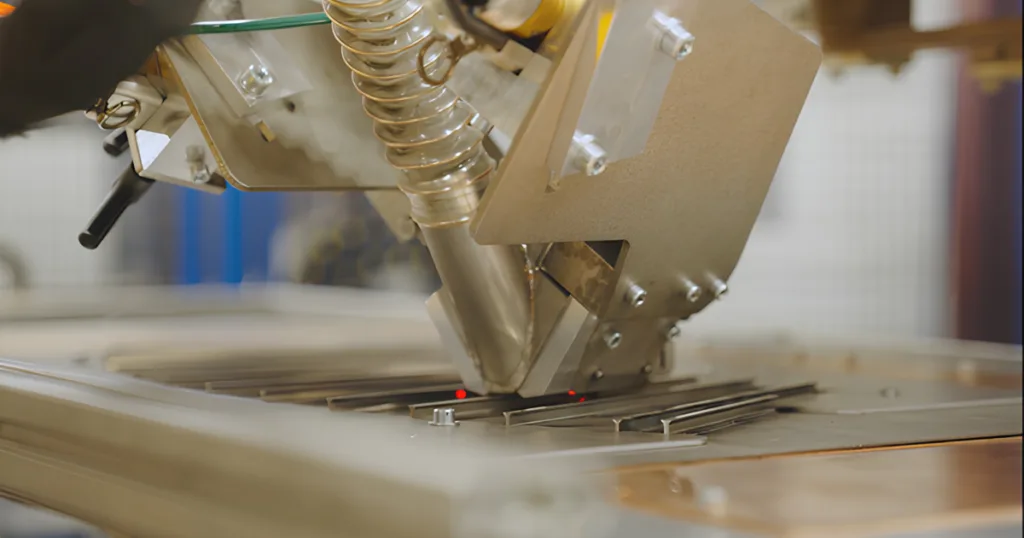
L’INPI a délivré le 4 septembre 2026 le brevet FR3165796 à TDV Profile. Ce brevet de soudage laser protège le procédé LPW (Laser Presure Welding) que nous utilisons pour souder les entretoises de ventilation sur les tôles des moteurs et générateurs refroidis par air. Il est l’œuvre d’Olivier Jacquel, directeur technique et industriel de TDV Profile.
Le rotor et le stator d’une machine électrique sont faits d’un empilage de tôles magnétiques. Quand la machine tourne, ces tôles chauffent. Pour évacuer cette chaleur, on fait circuler de l’air entre les tôles.
C’est le rôle des tôles de ventilation : des tôles sur lesquelles on soude des entretoises de ventilation. Elles créent des espaces réguliers où l’air peut passer. On les trouve dans les machines de forte puissance, en général au-dessus de 3 à 4 MW, jusqu’aux moteurs de propulsion des navires (15 à 20 MW) et aux générateurs des centrales nucléaires (environ 1 700 MW).
| Pièce | Matériaux courants | Point d’attention |
| Entretoise (section carrée, rectangulaire ou en « I ») | Acier doux ou inox 302HQ, 304L, 316L | En inox, elle doit être très peu magnétique (perméabilité ≤ 1,2) pour ne pas gêner le champ magnétique |
| Tôle magnétique | Acier doux, parfois inox 304L ou 316L, souvent recouverte d’un vernis isolant | Doit rester plane ; épaisseur de 0,5 à 1,5 mm |
Aujourd’hui, la plupart des entretoises sont soudées par point (soudage par résistance). Cette méthode chauffe beaucoup la pièce, ce qui peut déformer une tôle fine. Elle laisse souvent une petite bosse sous la tôle, qu’il faut ensuite usiner. Elle soude mal l’inox sur l’acier magnétique. Sur une tôle vernie, il faut d’abord enlever le vernis, ce qui prend du temps.
Le laser classique traverse la tôle pour atteindre l’entretoise. La tôle chauffe fortement et se déforme. Un bourrelet de métal se forme en surface et doit être poli après soudage. Les deux pièces doivent aussi être bien plaquées l’une contre l’autre, ce qui est difficile à garantir.
Avec le procédé LPW, le laser soude depuis le côté de l’entretoise, sur ses bords, et ne traverse pas la tôle. Pendant la soudure, une roue ou un doigt appuie sur l’entretoise pour la maintenir contre la tôle. Le dessous de la tôle reste lisse.
La tête de soudage porte deux lasers de 1 à 1,5 kW, un de chaque côté de l’entretoise. Ils soudent en même temps ou l’un après l’autre. Une pince prend chaque entretoise dans un chargeur et la pose sur la tôle. Une aspiration retire les fumées et refroidit l’ensemble. Sous la tôle, une plaque en cuivre absorbe la chaleur.
La tête est pilotée par commande numérique, sur au moins trois axes. Les soudures peuvent être continues ou par segments, face à face ou décalées, sur un ou deux côtés. Leur nombre et leur longueur s’adaptent au cahier des charges de chaque client.
La soudure gagne d’abord en qualité, grâce au contact optimisé entre l’entretoise et la tôle. Le dessous de la tôle reste lisse : il n’y a plus de polissage ni de reprise d’usinage. Sans surépaisseur entre les tôles, l’empilage garde sa pression de serrage : la soudure LPW évite les pertes de pression dans le « stacking » des tôles. Comme le procédé chauffe beaucoup moins que le soudage par point ou le laser par transparence, et que la plaque en cuivre absorbe l’énergie de la soudure, les tôles se déforment moins, même entre 0,5 et 1,5 mm d’épaisseur.
Le procédé soude des entretoises inox sur des tôles en acier magnétique, et des tôles vernies sans retirer le vernis. Il fonctionne de la même façon pour toutes les formes d’entretoises, carrées, rectangulaires ou profilées. Avec deux soudures, une de chaque côté, l’entretoise est tenue sur toute sa largeur : elle résiste mieux et risque moins de basculer qu’avec une soudure centrée.
Les soudures s’adaptent à l’effort demandé. On choisit de souder sur un ou deux côtés, en continu ou par segments, face à face ou décalé, et on règle la longueur des cordons selon le cahier des charges. La pression se règle simplement, avec des moyens peu coûteux.
En production, la pose des entretoises est automatisée : la pince les prend dans un chargeur et les pose sur la tôle au fil du programme de soudage, sans manipulation entre deux pièces. La tête n’a pas de pièce d’usure, donc la qualité reste la même d’une série à l’autre. Le poste reste propre et sûr, car l’aspiration capte les fumées et des carters latéraux réglables enferment le faisceau laser.
Il y a enfin un gain sur les coûts.
Le procédé évite les effets de dilatation du soudage par point, si bien que les tôles de ventilation peuvent être les mêmes que celles de l’empilage, fabriquées en grande série et à moindre coût. Il supprime aussi des opérations autour de la soudure : le retrait du vernis avant, le polissage ou l’usinage après.
Une innovation qui s’inscrit dans la continuité de notre savoir-faire vosgien.
Vous avez un projet d’entretoises ou de tôles de ventilation ?